从生产工艺出发,了解材料选择

胶粘剂、脱模剂与涂层在不同工序中各有作用。您可以按下方工艺方向了解相关材料、查找产品,或与宏峹讨论具体的生产与选型问题。
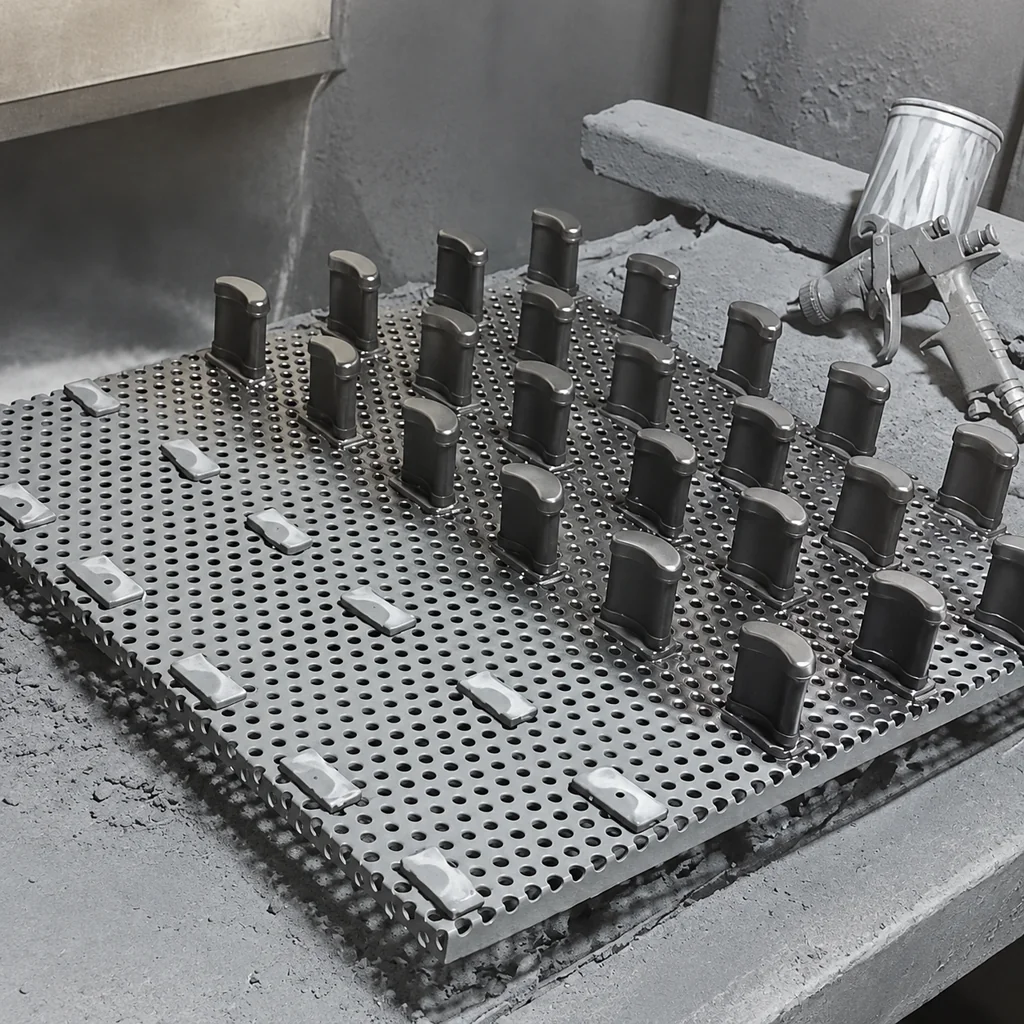
喷枪与排列在多孔工装上的工业空调配件

橡胶与基材粘接

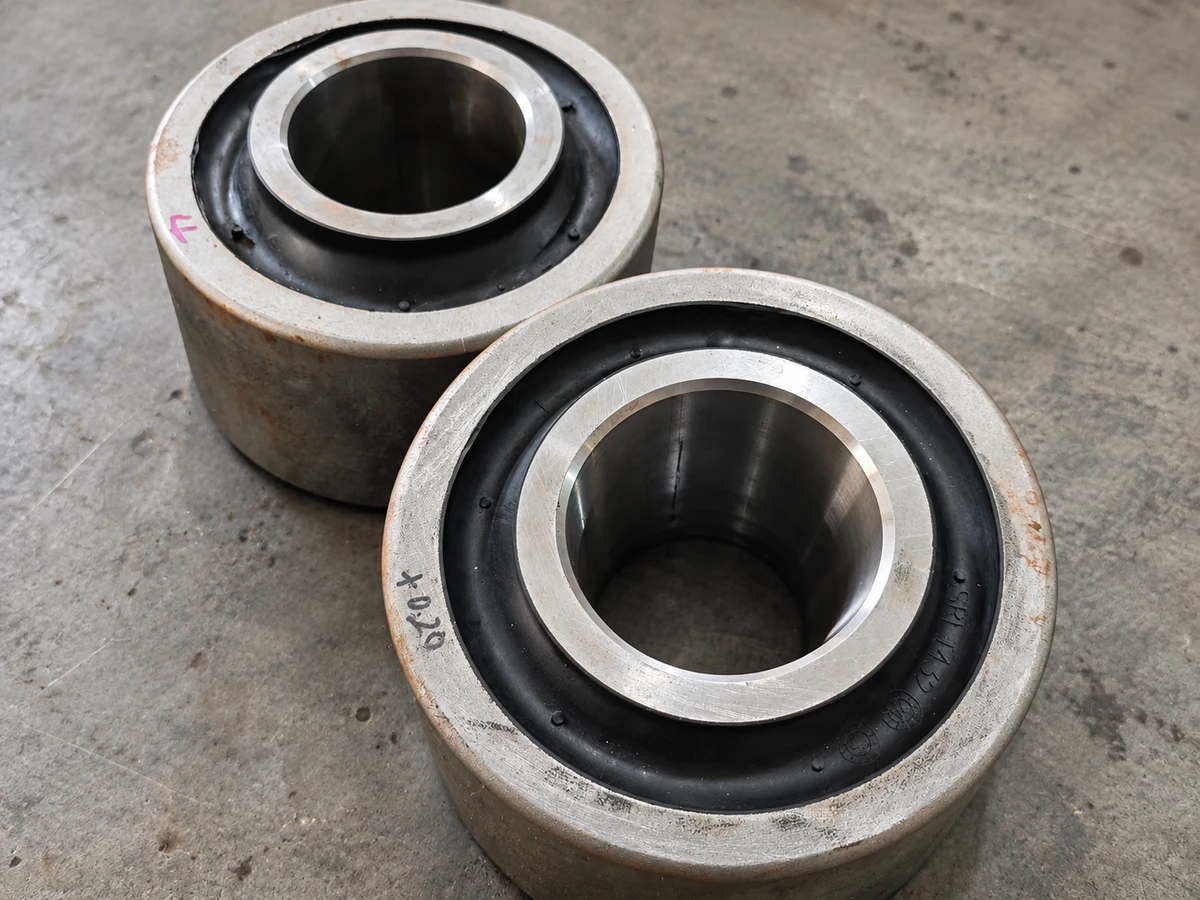
两件带金属内外套及黑色橡胶连接部分的工件

橡胶与金属等基材的粘接,既包括在硫化过程中形成粘接,也包括已硫化橡胶的后续粘接。胶料、硫化体系以及两侧材料,是选择粘接体系的起点。

底涂—面涂体系由配套材料共同完成粘接:底涂先涂在处理后的基材上,再施用兼容的面涂胶。单涂体系则使用一种粘接材料,但仍需对应具体胶料和硫化条件。“单涂”与“单组分”含义不同,也不代表可以省去表面处理。

粘接前还可能用到表面处理剂。例如,Chemlok 7701 用于改善已硫化橡胶表面的润湿性,需与适配胶粘剂配合使用。它不能作为独立胶粘剂,也不能涂于金属表面。

咨询应用选型

聚氨酯粘接与模内粘接

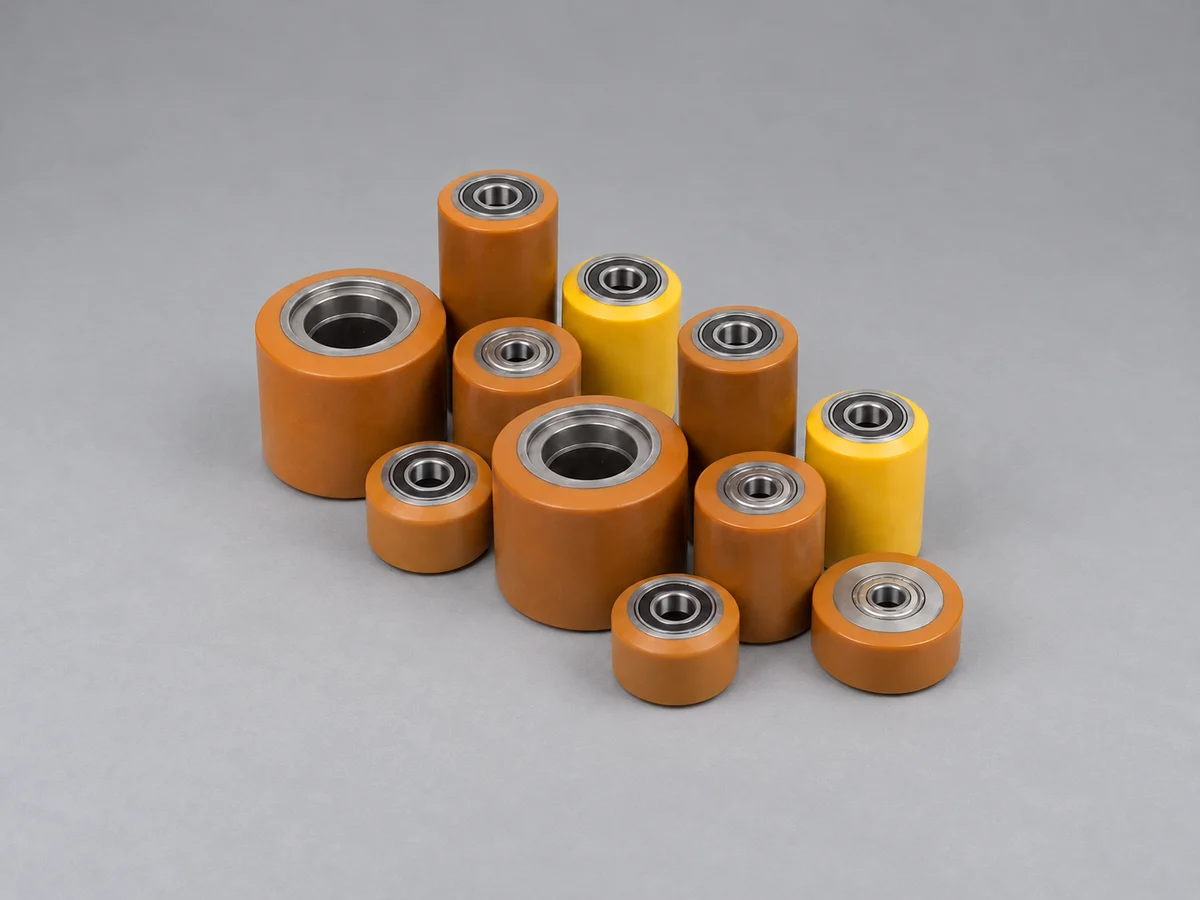
一组橙褐色和黄色包覆圆柱形零件,带金属内孔

聚氨酯粘接材料用于将聚氨酯与金属等基材结合。浇注型聚氨酯、反应注射成型(RIM)聚氨酯和热塑性聚氨酯(TPU)的加工方式不同,粘接材料、底涂配套及预烘要求也需分别考虑。“聚氨酯粘接剂”指粘接用途,并不表示胶粘剂本身都采用聚氨酯化学体系。

模内粘接材料在成型过程中促进聚合物与嵌件或其他硬质基材结合。LORD IMB 1020 用于热塑性材料与硬质基材的注塑粘接;LORD IMB 3050 则用于加成型(铂催化固化)硅橡胶与金属及兼容塑料的注塑或压缩成型粘接。即使同属 IMB 系列,也需要按聚合物牌号、嵌件材料和成型方式选择具体产品。

咨询应用选型

成型脱模

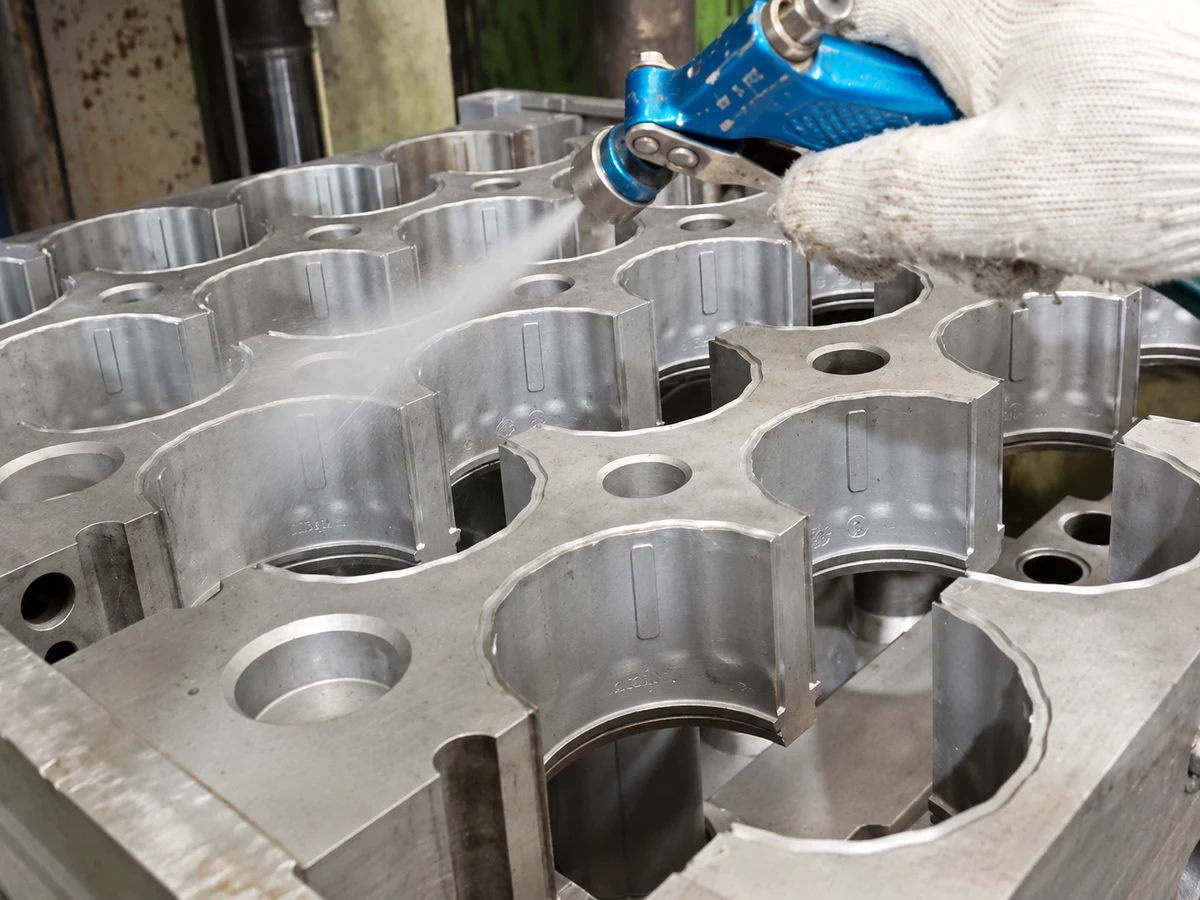
戴白色手套的手持蓝色喷枪处理金属模腔

脱模剂帮助成型制件与模具分离。现有产品包括橡胶减振件、输送带及平带等用途的脱模剂,部分型号也用于树脂成型。各型号对应的成型材料、模具条件和施用方式有所不同。

生产中需要考虑的不只是制件能否顺利脱出,还包括模具清洁、涂层干燥和补涂安排。试模时应同时观察模具积垢与制件表面;如果后续还需粘接或涂覆,也应把这些工序纳入试用评估。

相关产品

咨询应用选型

硫化胶囊隔离

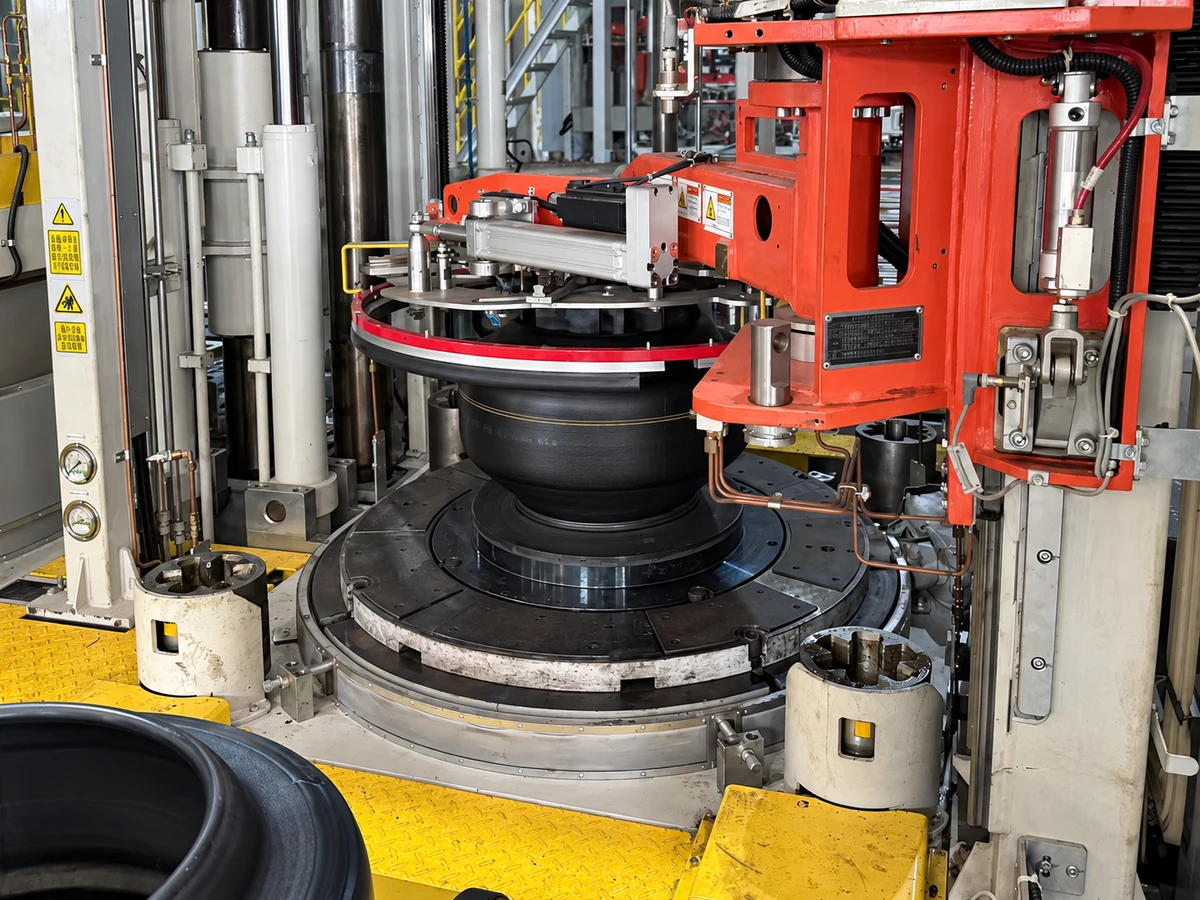
加工现场中的黑色轮胎与红色搬运设备

轮胎及空气弹簧硫化生产中的胶囊隔离,涉及胶囊与制品接触部位的分离、滑移和排气。TRA-1 通过喷涂或刷涂施用于橡胶胶囊表面,在硫化过程中起隔离润滑作用。它的施用位置与直接涂在模具表面的脱模剂不同。

首次施用前的胶囊清洁、涂布均匀性和生产中的补涂安排,都需要结合实际硫化过程评估。稀释程度和补涂间隔由生产试验确定;“半永久性”并不对应固定的连续使用次数。

相关产品

咨询应用选型

汽车密封条涂层

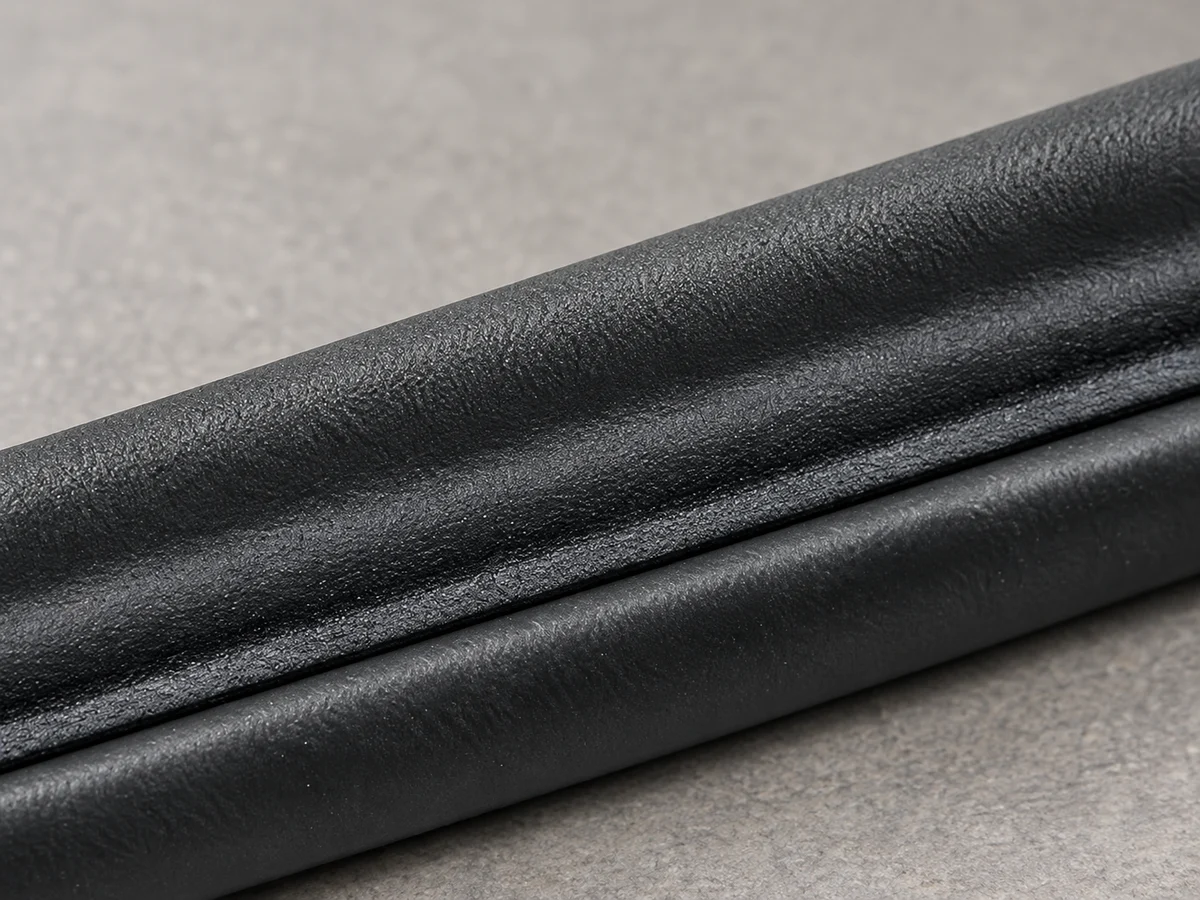
黑色涂层密封条近景,展示凸起型面与颗粒表面

汽车密封条涂层用于调整型材的接触表面,选型涉及摩擦、磨耗、接触噪音及外观要求。Sipiol 与 Autoseal 产品中有光滑、颗粒及微纹理等表面类型,适用基材和密封用途因型号而异。

表面处理与固化过程同样影响涂层效果。在线涂覆需要把线速、烘箱长度与受热时间一起考虑;离线加工则需对应所选涂料的施工与固化条件,不能直接套用另一型号的工艺。

单组分与双组分产品的配制要求也不同。例如,Sipiol WL 2015-22P 用于离线涂覆,必须配合 Sipiol WV 21 F 固化剂。底涂、固化剂和增稠剂各有作用,应按具体涂料体系核对。

相关产品

咨询应用选型

弹性体与型材植绒

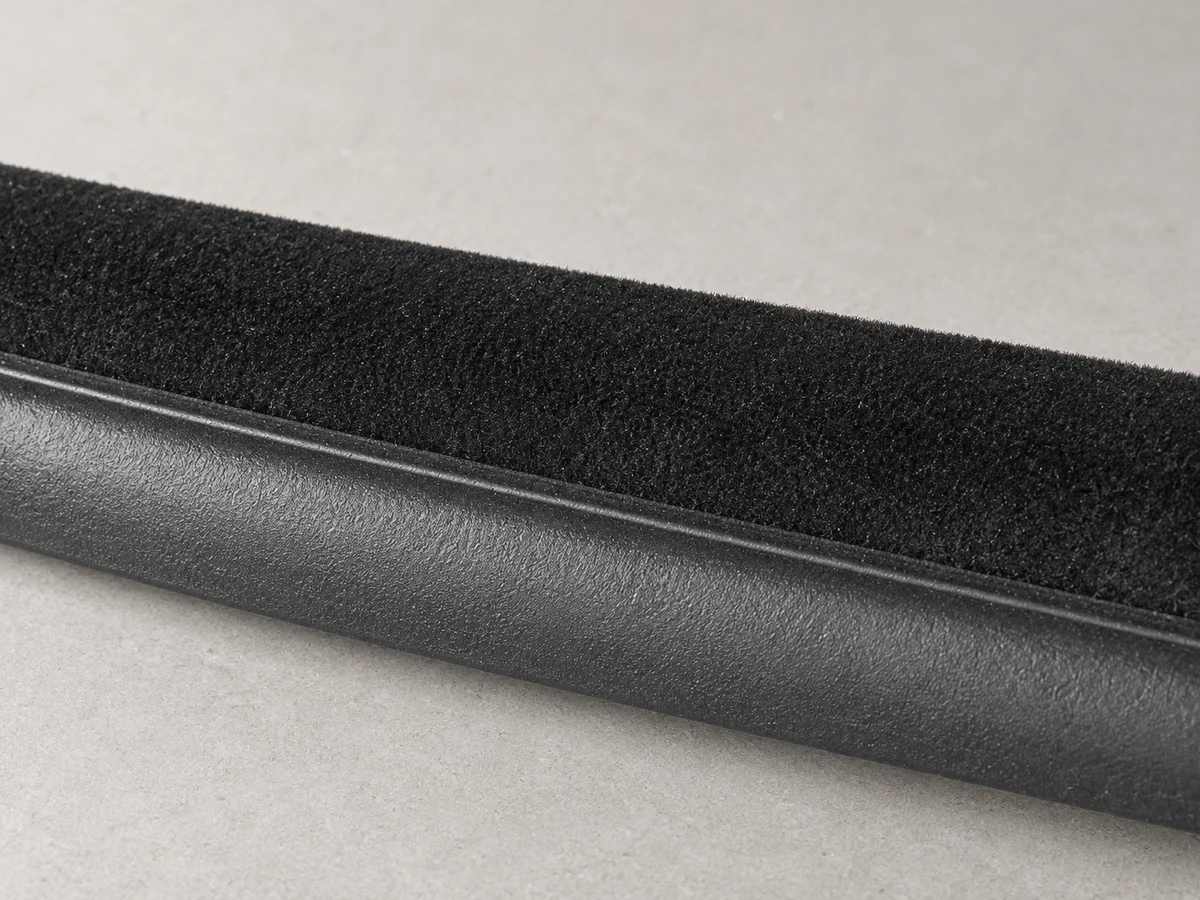
黑色植绒密封条近景,展示短绒接触面与橡胶基底

植绒胶将绒毛纤维固定在弹性体表面。Flocklok 852F 用于聚酯或尼龙绒毛与 SBR、CR、NBR 及 EPDM 的粘接,既可在线连续施工,也可用于独立的线外加工。

施胶前需清除基材上的喷霜物、加工油和脱模剂残留。固化条件则与基材及生产节奏有关:Flocklok 852F 用于 EPDM 时,需要高温固化以优化附着。试用时应一起评估绒毛与胶料的组合、施胶状态,以及设备能够实现的受热条件。

相关产品

咨询应用选型

磁体防护涂层

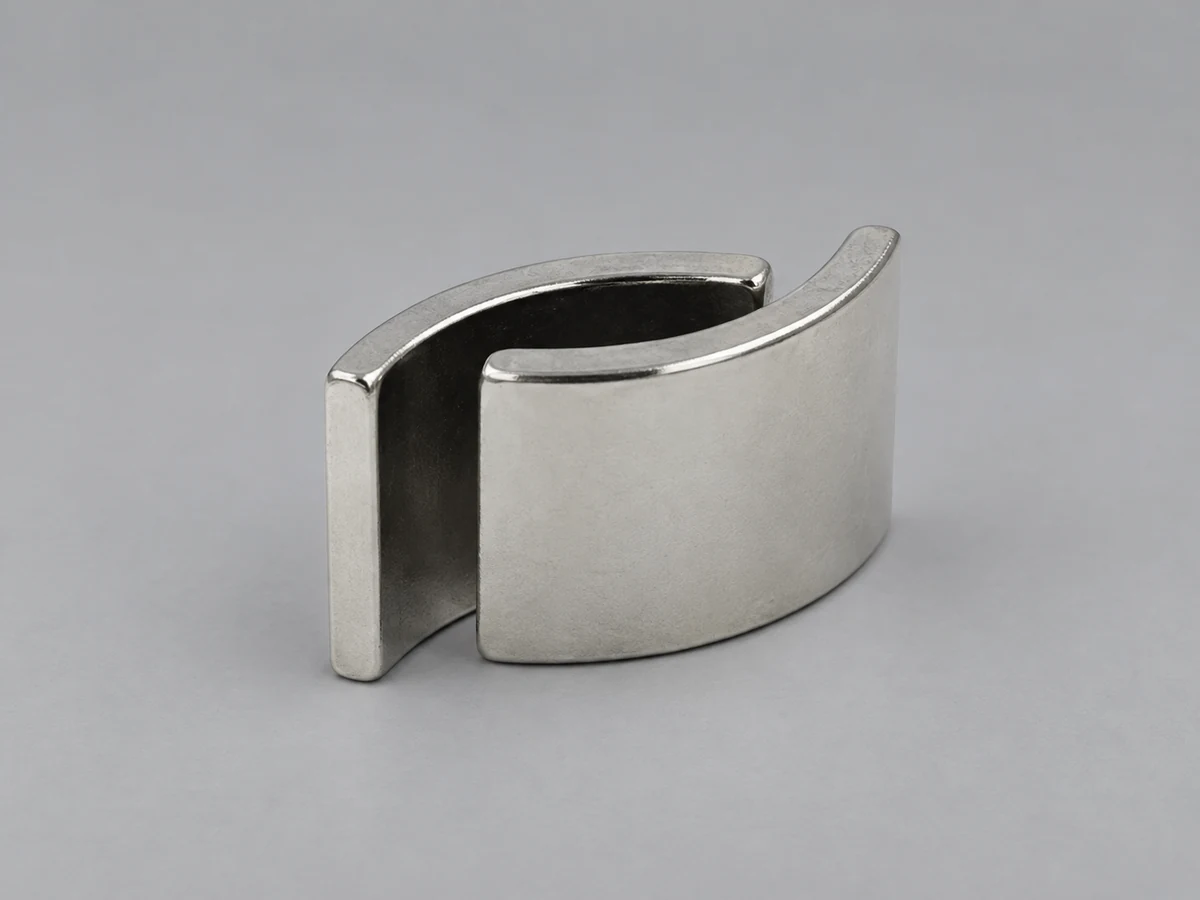
灰色摄影棚背景上的两件灰色弧形磁瓦

磁体防护涂层用于零件表面保护。现有产品包括热固化环氧体系的 LORD JMC-700K 和酚醛类体系的 LORD JMC-400G。其中,JMC-700K 用于磁体的防腐蚀、防潮及电绝缘保护;不同 JMC 型号的性能和施工要求需分别查阅。

涂装评估需要结合磁体材料、表面处理、膜厚及零件实际受热条件。以 JMC-700K 为例,固化时需计入零件达到目标温度所需的时间,不能只看烘箱设定温度。涂装后如还需粘接或装配,应将涂覆后的零件按后续工序要求一并验证。

相关产品

咨询应用选型

联系我们

从您的材料与工艺开始讨论

请告诉我们您使用的材料、现有工艺及遇到的问题,我们可以一起讨论相关产品、技术资料与后续评估。